热门搜索:潜水搅拌机,潜水推流器,潜污泵,潜水回流泵,双曲面搅拌机,格栅除污机,刮吸泥机,推流曝气机,砂水分离器,螺杆泵,污泥切切割机

全国服务热线:
13813397654
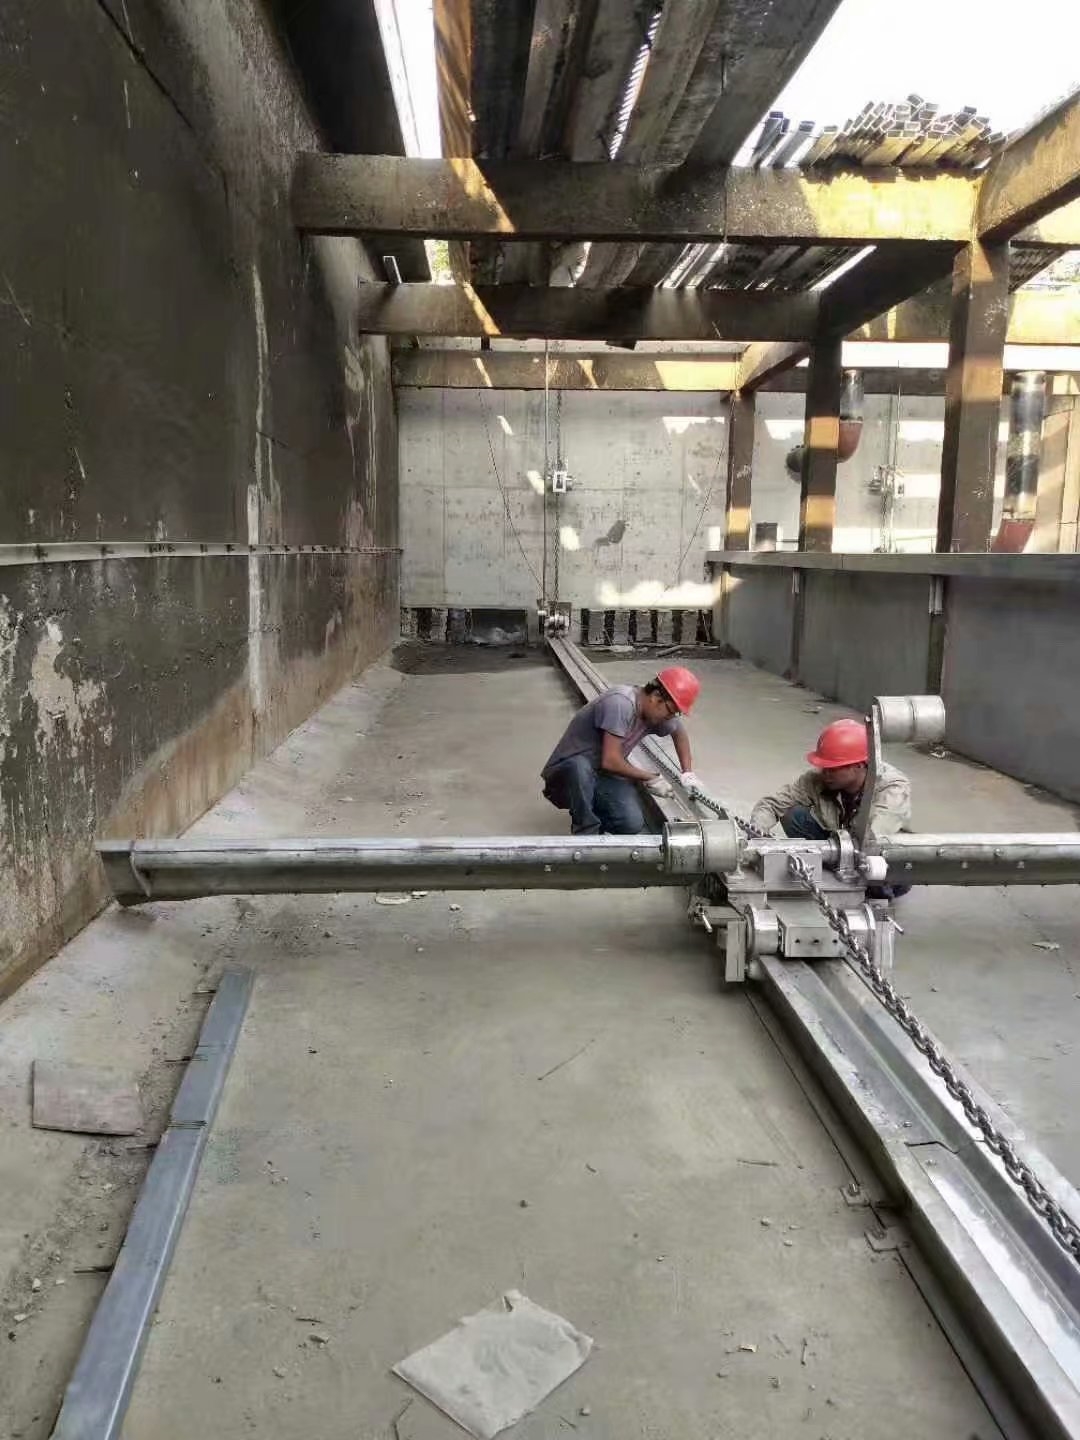
调整前须停机断电并挂牌警示,严禁带动力操作,佩戴防护手套避免机械伤害,清理张紧装置周边的污泥、杂物,防止调整过程中出现卡阻。
先确认标准张紧度
链板式刮渣机链条的合格张紧度有明确量化判定标准:
选取两相邻链轮的中心区域,用5~10kg重物垂直向下按压链条,链条下垂量控制在两链轮中心距的1%~2%,比如中心距10m时,下垂度不超过100~200mm 。
检查链条与链轮齿槽啮合,无跳齿现象,链轮齿顶与链板间隙≤5mm,两侧链条松紧度一致,刮板运行无跑偏趋势。
主流张紧装置分步调整方法
螺旋丝杆张紧装置(较常用)
松开张紧座两侧的防松锁紧螺母,保证丝杆可自由转动。
同步转动两侧调整螺杆,逆时针旋转螺杆链条变紧,顺时针旋转链条变松,两侧转动圈数必须相较一致,避免链条跑偏 。
复测链条下垂量达标后,重新锁紧两侧防松螺母,锁死调整位置。
重锤式自动张紧装置
先检查重锤状态:重锤必须悬空,落地说明张紧度不足,轨道卡阻会导致张紧失效。
张紧不足时,按设备说明书额定范围增加重锤配重;过度张紧时,减少配重或调整重锤悬挂高度。
清理重锤轨道上的沉砂杂物,加注少量润滑脂保证重锤上下移动顺畅无卡滞 。
液压张紧装置
打开液压系统截止阀,通过控制阀缓慢调整油缸伸缩量,全程实时观察链条下垂度变化。
张紧度达标后,关闭液压阀门并锁定系统压力,液压锁自动保压,防止链条运行过程中回松 。
调整后验证步骤
先空载点动设备运行5~10分钟,观察链条运行无异响、无跳齿、无跑偏,两侧链条同步性一致。
带实际浮渣负载运行1个完整循环,确认刮板推送浮渣顺畅,无卡阻、无链条抖动现象。
记录本次调整日期、调整参数(如螺杆转动圈数、重锤配重),建立每周1次的定期张紧度检测机制,避免链条长期运行磨损后张紧度失效。
调整避坑要点
严禁单侧单独调整张紧螺杆,否则会导致两侧链条松紧差过大,刮板运行跑偏脱轨,甚至直接扯断链条。
链条不能调得过紧,否则会大幅增大链轮、链条的运行磨损,缩短设备使用寿命,还会导致电机负载飙升触发过载跳闸。
长期运行后链条出现塑性拉伸,无法通过张紧装置补偿时,要直接拆除多余链节,不能强行靠张紧丝杆硬拉链条,避免丝杆过载断裂。


联系我们
杜安环保设备(江苏)有限公司 公司地址:六合区雄州工业园区腾飞路10-11号 技术支持:仪表网扫一扫 更多精彩

微信二维码

网站二维码
 您的位置: